Warning: file_exists(): open_basedir restriction in effect. File(/lib/tpl/vector/user/print.css) is not within the allowed path(s): (/www/wwwroot/wiki.ijguo.cn/:/tmp/) in /www/wwwroot/wiki.ijguo.cn/lib/tpl/vector/main.php on line 467

这是一个关于低压电器知识百科的网站!


齿轮的生产工序

9. 齿轮的生产工序

齿轮的加工生产方法各种各样, 下面向您介绍具有代表性的切削加工工艺。 请看各种KHK标准齿轮从齿坯的下料到包装出厂的工艺流程。

9-1 直齿轮的生产工序

下面是 KHK 标准直齿轮 (SS 系列) 具有代表性的加工工序。

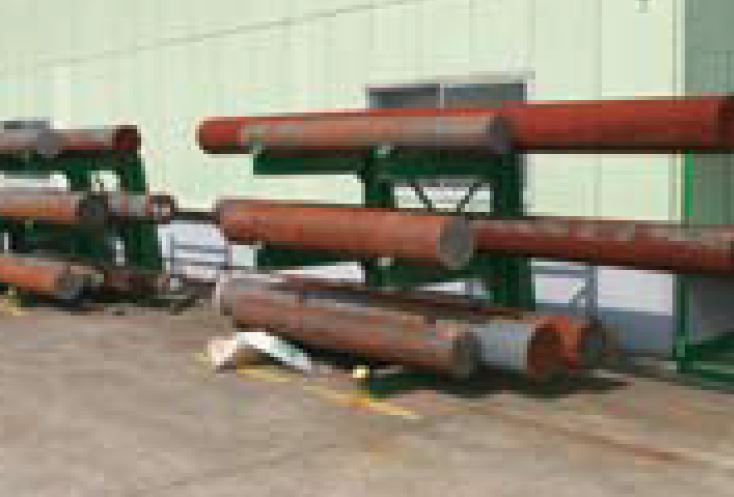
  • 材料
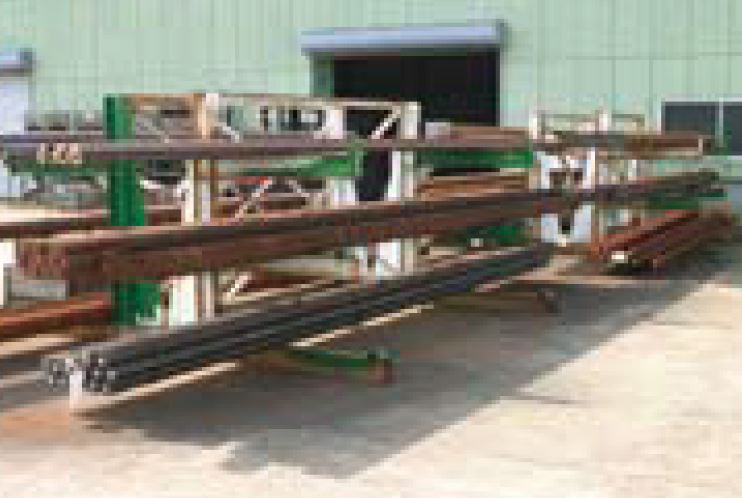
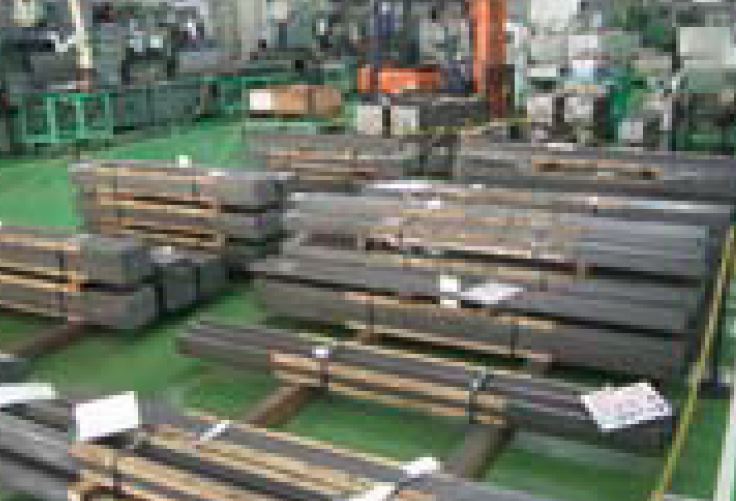
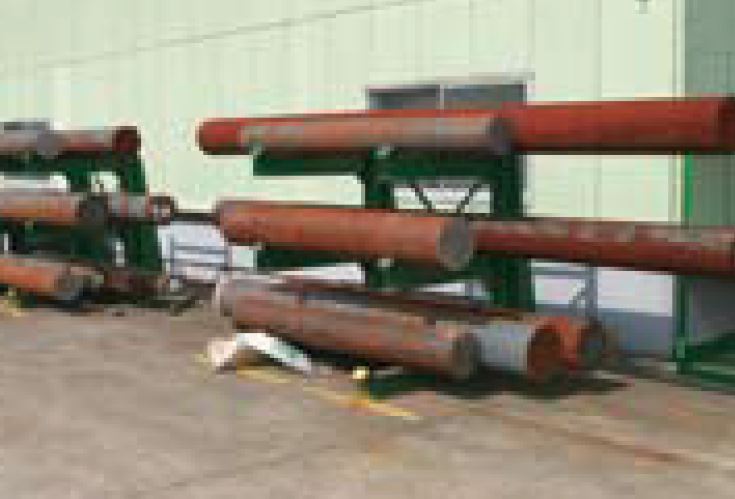
    从材料厂家购买材料, 存放入库。
    购入的材料为长度 6 米的棒材。
     材料
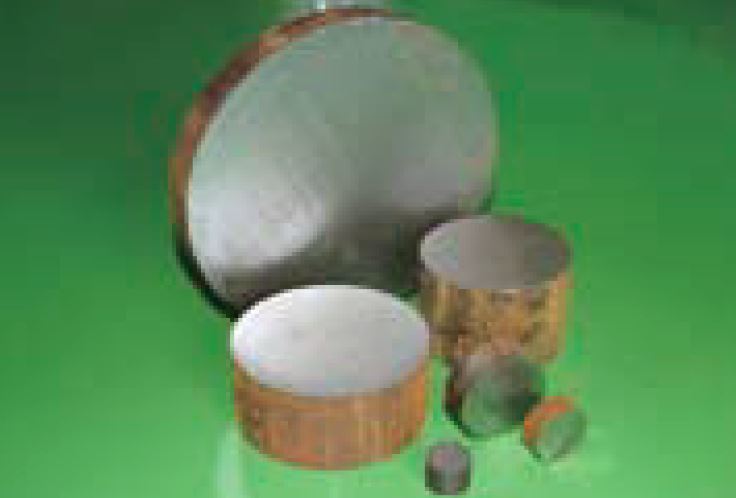
  • 裁断
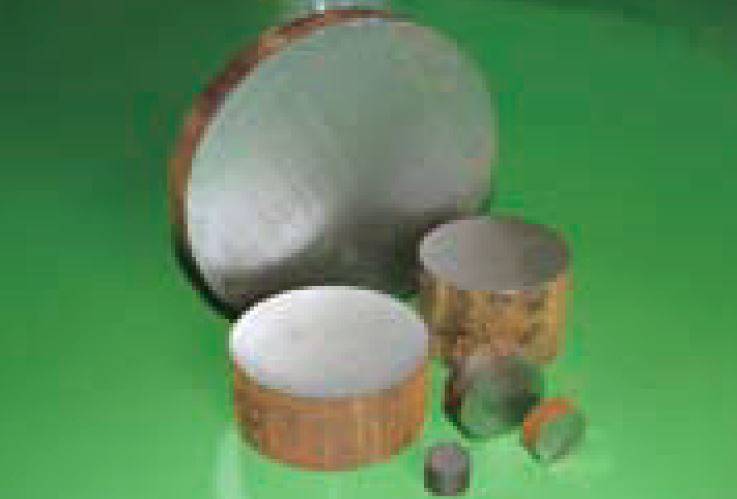
    选择直径大于成品的棒材, 经裁断机下料。
     裁断
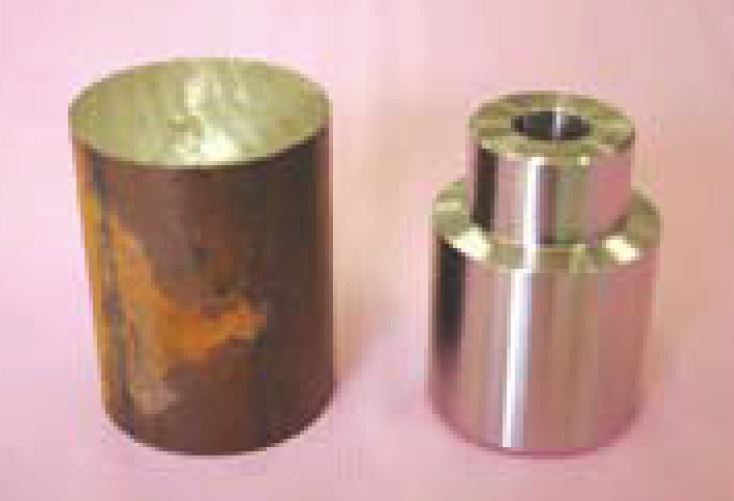
  • 车削
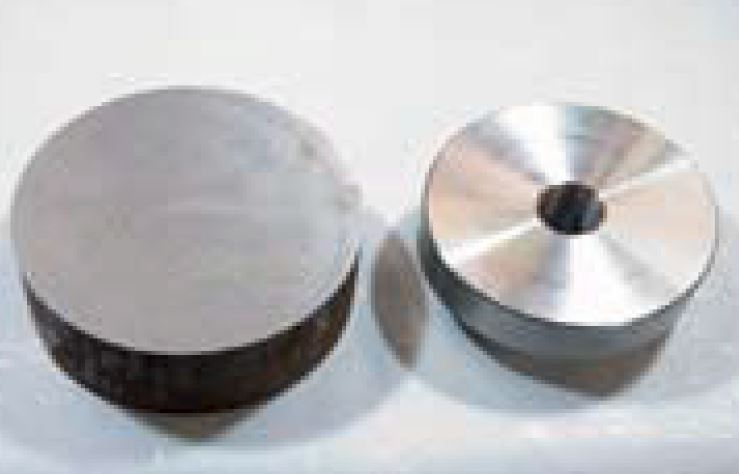
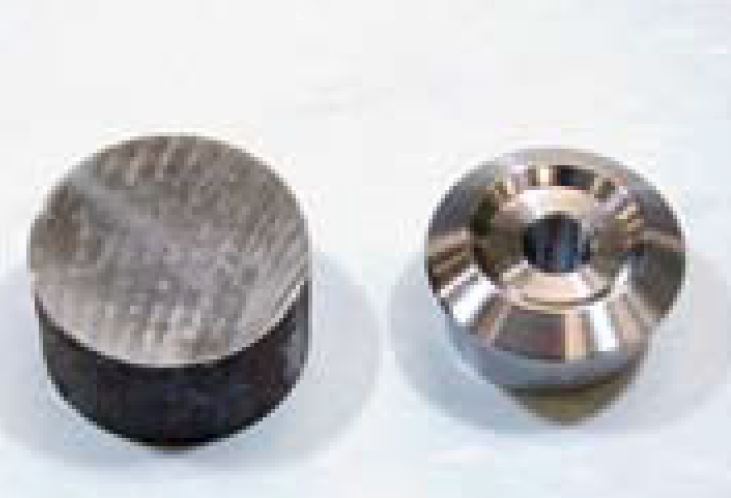
    裁断后的粗坯在车床上进行切削, 加工出齿轮的外形, 制成齿坯。
     车削
  • 切齿
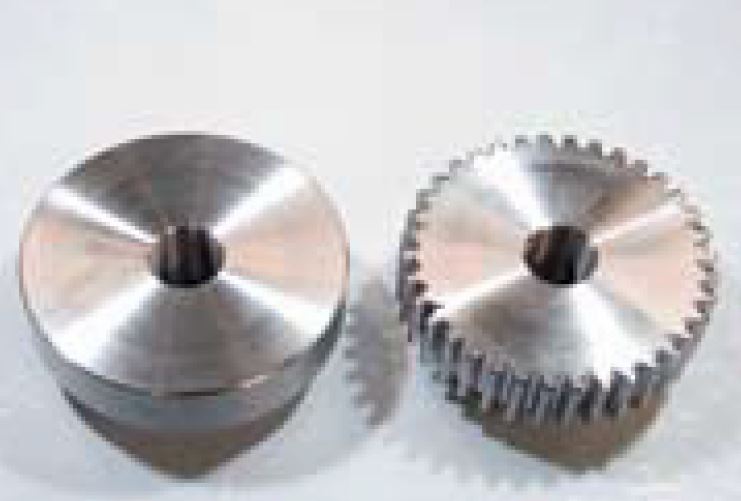
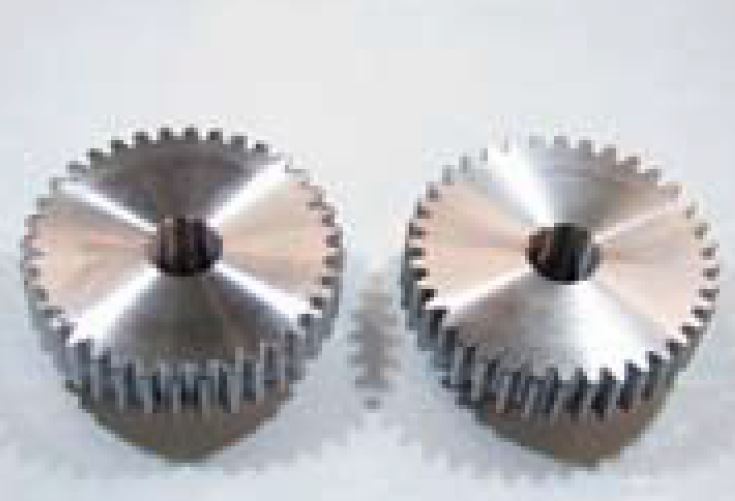
    将齿坯在切齿机上进行切齿加工。
    切齿后, 轮齿端面发生大量的毛边。
     切齿
  • 去毛边
    在去边机上清除毛边后, 倒棱以除掉危险的棱边。
     去毛边
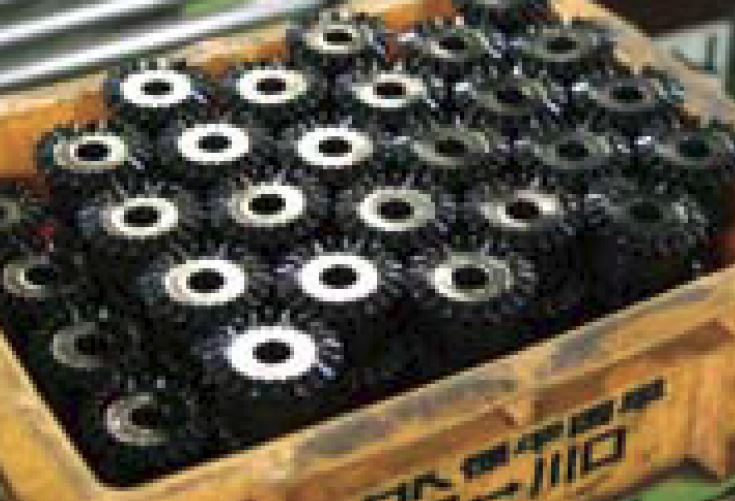
  • 表面处理
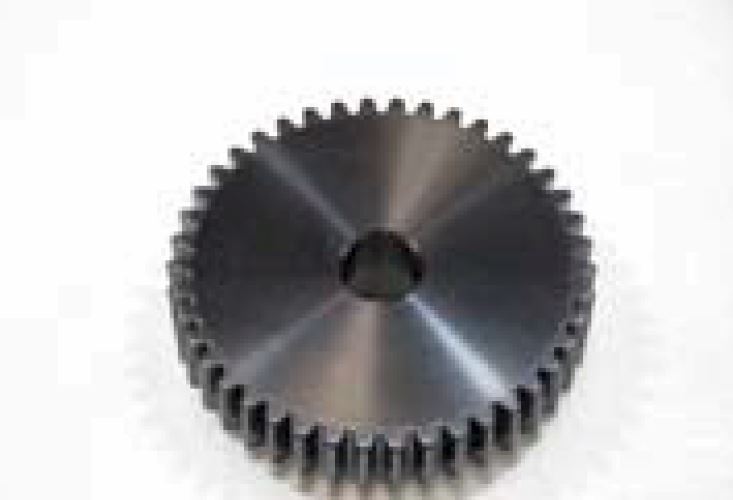
    齿轮表面经染黑处理,提高防锈能力, 增强质感。
     表面处理
  • 包装
    每个齿轮单独包装, 包装盒贴上印有品名的标签后出厂。

9-2 齿条的生产工序

下面是 KHK 标准齿条 (SRFD 系列) 具有代表性的加工工序。

  • 材料
    从材料厂家购买材料 ( 方钢 ), 存放入库。
     材料
  • 切齿
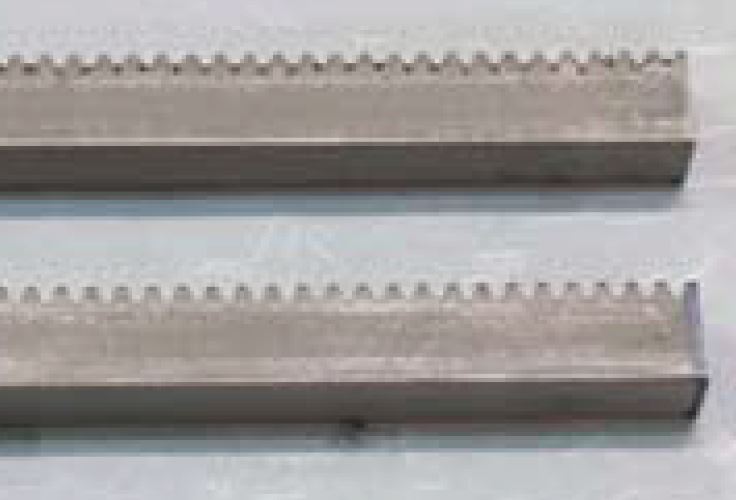
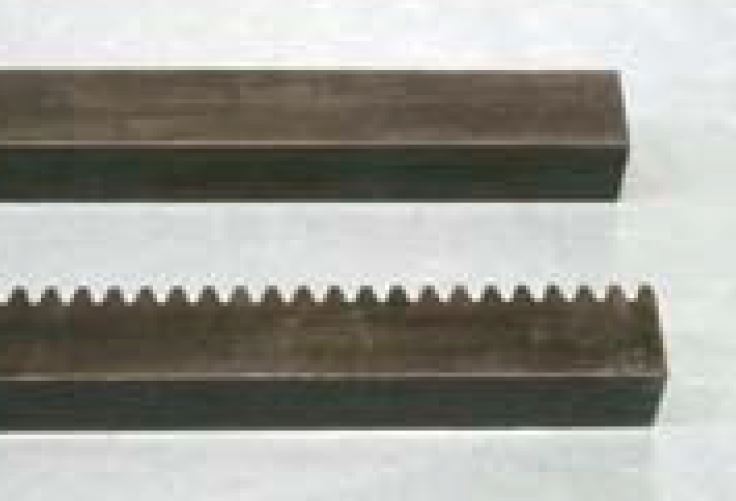
    将毛坏 ( 方钢 ) 在切齿机上进行切齿加工。切齿后, 轮齿端面发生大量的毛边。
     切齿
  • 去毛边
    在去边机上清除毛边后, 倒棱以除掉危险的棱边。
     去毛边
  • 加压整形
    切齿后的齿条产生弯曲变形, 必须在加压整形机上加压校直。
     加压整形
  • 端面加工
    为了方便齿条的连结使用, 将以齿条的齿槽为基准加工两端面。
     端面加工
  • 开孔
    在加工中心加工安装孔, 提高使用方便度。
     开孔
  • 表面处理
    齿轮表面经染黑处理, 提高防锈能力, 增强质感。
     表面处理
  • 包装
    每个齿轮单独包装, 包装盒贴上印有品名的标签后出厂。

9-3 伞形齿轮的生产工序

下面是 KHK 标准伞形齿轮 (SM 系列) 具有代表性的加工工序。

  • 材料
    从材料厂家购买材料, 存放入库。
     材料
  • 裁断
    选择直径大于成品的棒材, 经裁断机下料。
     裁断
  • 车削
    裁断后的粗坯在车床上进行切削, 加工出齿轮的外形, 制成齿坯。
     车削
  • 切齿
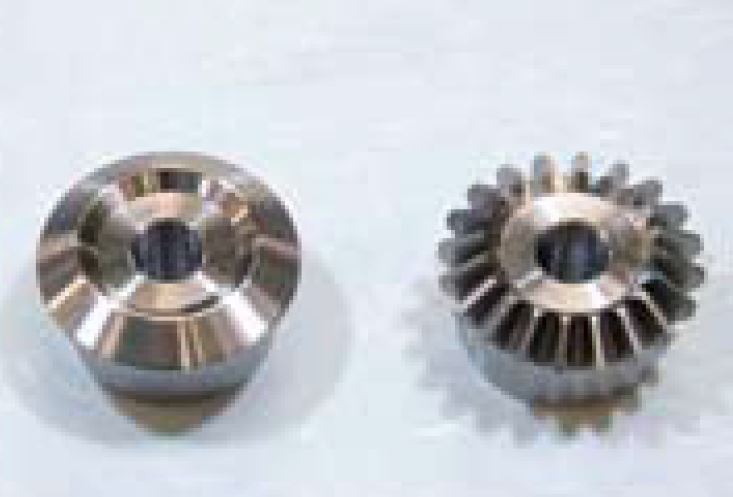
    将齿坯在切齿机上进行切齿加工。
    切齿后, 轮齿端面发生大量的毛边。
     切齿
  • 去毛边
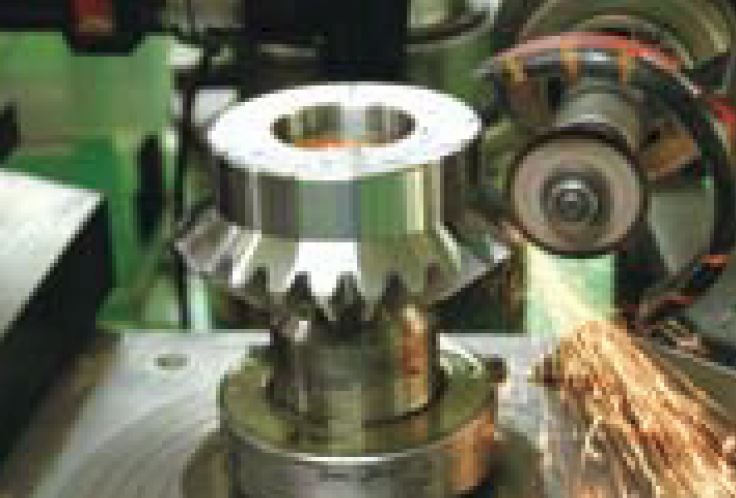
    在去边机上清除毛边后, 倒棱以除掉危险的棱边。
     去毛边
  • 表面处理
    齿轮表面经染黑处理,提高防锈能力, 增强质感。
     表面处理
  • 包装
    每个齿轮单独包装, 包装盒贴上印有品名的标签后出厂。

9-4 蜗杆的生产工序

下面是 KHK 标准蜗杆 (SW 系列) 具有代表性的加工工序。

  • 材料
    从材料厂家购买材料, 存放入库。
     材料
  • 裁断
    选择直径大于成品的棒材, 经裁断机下料。
     裁断
  • 车削
    裁断后的粗坯在车床上进行切削, 加工出蜗杆的外形, 制成齿坯。
     车削
  • 切齿
    将齿坯在切齿机上进行切齿加工。
    不完全螺纹部会发生锋利的毛刺。
     切齿
  • 去毛边
    在去除不完全螺纹部毛边的同时, 倒棱以除掉危险的棱边。
     去毛边
  • 表面处理
    蜗杆表面经染黑处理,提高防锈能力, 增强质感。
     表面处理
  • 包装
    每个齿轮单独包装, 包装盒贴上印有品名的标签后出厂。

来源:KHK 齿轮知识 · 原文链接

打印/导出
QR Code
QR Code 齿轮知识:齿轮abc基础篇:齿轮的生产工序 (generated for current page)